FGF 3D-tulostus: Kuinka ruuviekstruuderit parantavat materiaalivirtausta
Suurkuvatulostuksessa 3D-tulostuksessa tasainen materiaalivirta voi merkittävästi parantaa tuotantotehokkuutta ja
osan laatu. Autoteollisuuden malleja, teollisuusmuotteja ja suuria toiminnallisia prototyyppejä painaville valmistajille
Epävakaa suulakepuristusprosessi voi johtaa epätasaisiin kerroksiin, huonoon pinnanlaatuun ja tarpeettomiin tuotantoviiveisiin.
Toisin kuin perinteiset filamenttipohjaiset järjestelmät, FGF-tulostin syöttää muovipellettejä suoraan ekstruusiojärjestelmään.
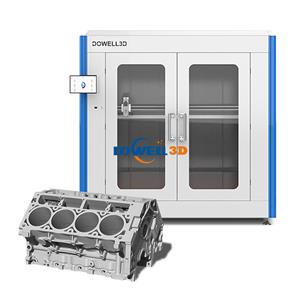
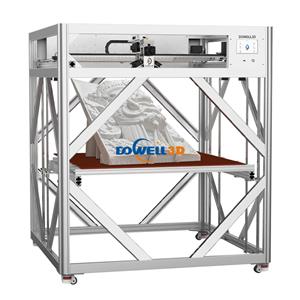
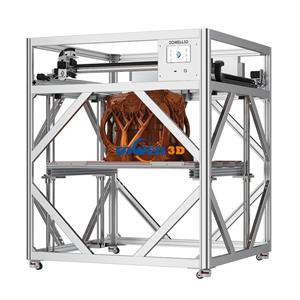
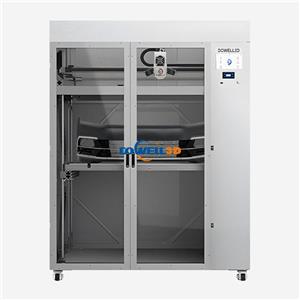
Tästä syystäDOWELL3Dintegroi kolmivaiheisen ruuviekstruusiojärjestelmän DP-A-sarjaansaFGF-pellettien 3D-tulostimet.
Järjestelmä on suunniteltu tukemaan suuritehoista pellettien tuotantoa, sillä sen suurin pursotusvirtausnopeus on 4 000–5 000 g/h.
tulostus ja auttaa siirtämään, sulattamaan ja toimittamaan materiaalia jatkuvasti, mikä tekee siitä käytännöllisen ratkaisun
valmistajat, jotka haluavat parantaa tuotantotehokkuuttaan.
Miten ruuviekstruuderi toimii FGF 3D-tulostuksessa?
Yksinkertaisesti sanottuna mekanismi ei ole ensi silmäyksellä liian monimutkainen. Muovipelletit pääsevät ekstruuderiin syöttölaitteesta
järjestelmä. Ruuvin pyöriessä ne työntävät materiaalia kuumennettujen vyöhykkeiden läpi, ja pellettien sulaessa ne lopulta
tulee jatkuvaksi sulan muovin virtaukseksi. Materiaali syötetään sitten suuttimen läpi, jolloin muodostuu osakerros.
kerroksittain.
Ruuvi tekee muutakin kuin vain työntää materiaalia eteenpäin. Sen geometria, pyörimisnopeus ja vuorovaikutus lämmitysjärjestelmän kanssa...
järjestelmä vaikuttaa kaikki sulamistehokkuuteen, pursotuspaineeseen ja tuotoksen tasaisuuteen.
Tärkein ominaisuuspellettitulostinprosessi poistaa tarpeen muuntaa raakapellettejä filamentiksi ennen tulostusta.
Periaatteessa teollisia termoplastisia materiaaleja voidaan nyt hyödyntää helpommin, kunhan materiaali on yhteensopiva
tietyn koneen kanssa.
Ruuvipuristuksen 3 keskeistä etua paremman materiaalivirran saavuttamiseksi
1. Vakaampi pursotus
Epätasainen materiaalin levitys johtaa rakojen kerrostumiseen, heikkoon kerrosten sitoutumiseen tai pinnan viimeistelyn epätasaisuuteen.
Hyvin suunniteltu ruuviekstruusiojärjestelmä auttaa ylläpitämään tasaista sulan materiaalin syöttöä, mikä tukee enemmän
tasainen kerrostuminen pitkien tulostustöiden aikana.
Valmistajille, jotka käyttävätrakeinen 3D-tulostinSuurten osien valmistuksessa vakaa pursotus on erityisen tärkeää
koska pienetkin virtausvaihtelut voivat tulla havaittavammiksi suurella painetulla pinnalla.
2. Suurempi materiaalin läpivirtaus
Perinteisiä filamenttipohjaisia tulostusmenetelmiä rajoittavat usein filamentin syöttönopeus ja käsittelyprosessi.
tulostuspään (kuuma pää) kapasiteetti. Sitä vastoin Fused Granular Fabrication (FGF) – lisäainevalmistusmenetelmä
ruuviekstruusioon perustuva teknologia – käyttää erilaista lähestymistapaa käsittelemällä raaka-aineen rakeisessa muodossa.
Optimoidun ruuvirakenteen, kestävien lämmitysominaisuuksien ja strategisen suutinkokoonpanon ansiostateollisuusluokan
FGF-tulostimet voi saavuttaa suuren materiaalin läpimenon ja täyttää tehokkaasti suurkokoisten kappaleiden valmistuksen vaatimukset.
Tilanteissa, joissa pinnan yksityiskohdat ovat vähemmän tärkeitä kuin tuotantonopeus, suurempien suuttimien käyttö voi entisestään...
lisää materiaalin laskeutumisnopeutta.
Todellinen materiaalin tuotto riippuu käytetystä materiaalista, käsittelylämpötiloista, suuttimen koosta ja
tulostimen kokoonpano.
3. Suurempi joustavuus materiaalivalinnassa
Pellettipohjaiset 3D-tulostimet mahdollistavat valmistajille laajan valikoiman termoplastisia raaka-aineita hyödyntämättä
tarve esivalmistelulle filamentiksi. Ekstruuderin suunnittelusta ja käsittelyolosuhteista riippuen
Saatavilla olevia materiaaleja ovat PLA, ABS, PETG sekä erilaiset vahvistetut tai kierrätetyt polymeerit.
Yrityksille, jotka tuottavat räätälöityjä työkaluja, autoteollisuuden prototyyppejä, muotteja tai toiminnallisia osia, tämä joustavuus
auttaa virtaviivaistamaan materiaalinvalmistusprosessia, mikä johtaa kustannustehokkaampaan tuotantoon.
Mitä sinun tulisi etsiä teollisessa FGF-tulostimessa?
Pelkkä ruuviekstruusiomekanismi ei takaa optimaalisia tulostustuloksia. Laitteita arvioitaessa
ota huomioon seuraavat tekijät:
Puristuskapasiteetti:
Varmista, että tuotos täyttää tuotantovaatimuksesi.
Lämpötilan säätö:
Asianmukainen lämmitys ja lämpötilan hallinta ovat välttämättömiä vakaan sulamisen kannalta.
Materiaalien yhteensopivuus:
Tarkista, tukeeko ekstruuderi haluamaasi pellettikokoa, polymeeriä ja komposiittiformulaatiota.
Virtauksen säätö:
Säädettävät pursotusparametrit auttavat sovittamaan materiaalin tuoton suuttimen kokoon ja tulostusnopeuteen.
Rakennusvolyymi:
Valitse kone, joka soveltuu suurimpien osien työstöön ilman tarpeetonta segmentointia.
Nämä tekijät yhdessä määrittävät, pystyykö pellettipohjainen järjestelmä tarjoamaan tasapainon läpimenon suhteen,
yhdenmukaisuus ja sovelluksen vaatima osan laatu.
Onko pelletti-3D-tulostin sopiva tuotantoosi?
Jos yrityksesi tulostaa säännöllisesti suuria komponentteja, prototyyppejä, muotteja tai räätälöityjä työkaluja, ruuviekstruusio
Pellettipohjainen 3D-tulostin voi tarjota käytännöllisemmän tuotantoreitin kuin filamenttipohjainen tulostus.
Dowellin teollisuuskäyttöön tarkoitetut FGF-pelletti-3D-tulostimet ruuviekstruusiojärjestelmällä ja automaattisella pellettien syöttöjärjestelmällä
kokoonpanot, jotka on suunniteltu suurkuvatuotantoon. DP-A-sarja tukee useita eri kokoja ja
materiaalinkäsittelyvaatimukset, mikä auttaa valmistajia tutkimaan tehokkaampia tapoja tuottaa suuria osia.
Oikean kokoonpanon valinta alkaa materiaalin, osan mittojen ja vaadittujen ominaisuuksien ymmärtämisestä.
tuotantomäärä.
Etsitkö FGF 3D-tulostusratkaisua sovellukseesi?
Ota yhteyttä Dowelliin keskustellaksesi materiaalivaatimuksistasi, tavoiteosakoosta ja tuotantotavoitteistasi. Tiimimme voi auttaa.
arvioit sopivan suurkuvatulostuksen pelletti-3D-tulostimen valmistustarpeisiisi.
Tutustu teollisuuskäyttöön tarkoitettuihin FGF-pellettien 3D-tulostimiimme taiota meihin yhteyttä räätälöityä ratkaisua varten.